







Uobičajeni izazovi prilikom laserskog rezanja
Jul 31, 2023
Ostavi poruku
Lasersko rezanje je široko rasprostranjena metoda za precizno i efikasno rezanje materijala u različitim industrijama. Iako lasersko rezanje nudi brojne prednosti, nije bez izazova. Razumijevanje i rješavanje ovih izazova je ključno za postizanje optimalnih rezultata i maksimiziranje prednosti laserskog rezanja. U ovom eseju ćemo istražiti neke uobičajene izazove s kojima se susreću u procesima laserskog rezanja i razgovarati o strategijama za njihovo prevazilaženje.
Odabir materijala i kompatibilnost
Jedan od ključnih izazova u laserskom rezanju je odabir odgovarajućih materijala i osiguranje njihove kompatibilnosti s procesom laserskog rezanja. Različiti materijali imaju različite nivoe refleksivnosti i toplotne provodljivosti, što može uticati na proces rezanja. Neki materijali, kao što su reflektirajući metali, mogu zahtijevati posebna razmatranja, kao što je korištenje različitih tipova lasera ili podešavanja valne dužine.
Da bi se prevazišao ovaj izazov, potrebno je provesti temeljno testiranje i evaluaciju materijala kako bi se utvrdila kompatibilnost određenih materijala sa sistemom laserskog rezanja. Proizvođači bi trebali konsultovati dobavljače materijala, proizvođače opreme za lasersko rezanje i stručnjake iz industrije kako bi osigurali pravilan odabir materijala i optimizirali parametre rezanja za svaki materijal.
Termalna distorzija i zona utjecaja topline (HAZ)
Intenzivna toplina koja se stvara tokom laserskog rezanja može uzrokovati termičku distorziju i stvoriti zonu pod utjecajem topline (HAZ) duž rubova rezanog materijala. To može dovesti do promjena u svojstvima materijala, savijanja i netočnosti dimenzija. Toplinska distorzija i HAZ su posebno značajni izazovi pri radu s tankim materijalima ili materijalima osjetljivim na toplinu.
Da bi se ublažila termička distorzija i smanjila veličina HAZ-a, može se primijeniti nekoliko strategija. To uključuje optimizaciju parametara rezanja kao što su snaga lasera, brzina i žižna daljina, korištenje pomoćnih plinova za kontrolu disipacije topline i implementaciju sistema hlađenja kako bi se minimiziralo nakupljanje topline. Pažljivo razmatranje debljine i svojstava materijala, kao i korištenje hladnjaka ili učvršćenja, također može pomoći u smanjenju ovih izazova.
Brzina i produktivnost rezanja
Postizanje željene brzine rezanja uz održavanje optimalnog kvaliteta rezanja je još jedan izazov u laserskom rezanju. Veće brzine rezanja mogu dovesti do povećane produktivnosti, ali mogu dovesti do ugroženog kvaliteta rezanja, uključujući grube rubove, stvaranje troske ili prekomjerne neravnine. Sporije brzine rezanja, s druge strane, mogu poboljšati kvalitet rezanja, ali smanjiti produktivnost.
Da bi se uravnotežila brzina rezanja i produktivnost, potrebno je temeljno razumijevanje svojstava materijala, mogućnosti laserskog sistema i odgovarajućih parametara rezanja. Izvođenje probnih rezova i optimizacija parametara rezanja na osnovu specifičnog materijala i debljine može pomoći u postizanju željene ravnoteže. Redovno održavanje i kalibracija laserskog sistema su takođe od suštinskog značaja da bi se obezbedile dosledne performanse i maksimizirala brzina i produktivnost rezanja.
Fokus i poravnanje zraka
Postizanje i održavanje optimalnog fokusa i poravnanja zraka je ključno za precizno i precizno lasersko rezanje. Nepravilan fokus ili neusklađeni snopovi mogu dovesti do nepravilnih rezova, smanjenog kvaliteta rezanja ili čak materijalne štete. Faktori kao što su kontaminacija sočiva, mehaničke vibracije ili termičko širenje mogu doprinijeti problemima fokusa i poravnanja.
Redovni pregled i čišćenje laserske optike i sočiva su neophodni za održavanje optimalnog fokusa i kvaliteta zraka. Sprovođenje odgovarajućih procedura održavanja i osiguranje stabilnih mehaničkih uslova, uključujući mjere kontrole vibracija, može pomoći da se problemi fokusiranja i poravnanja minimiziraju. Poravnavanje i kalibracija laserskog sistema treba periodično obavljati kako bi se osigurali tačni i konzistentni rezultati rezanja.
Safety Considerations
Lasersko rezanje uključuje upotrebu lasera velike snage, što sigurnost čini kritičnim aspektom procesa. Opasnosti poput refleksije laserskog zraka, dima, isparenja i hemijskih emisija moraju biti riješene kako bi se zaštitili operateri i održalo sigurno radno okruženje. Usklađenost sa sigurnosnim propisima, uključujući upotrebu lične zaštitne opreme (PPE), je od vitalnog značaja.
Kako bi se osigurala sigurnost u operacijama laserskog rezanja, operaterima treba pružiti odgovarajuću obuku, naglašavajući sigurne radne prakse i svijest o opasnostima. Adekvatna ventilacija i sistemi za odvod dima trebaju biti postavljeni kako bi se kontrolisale emisije dima i dima. Redovno održavanje i inspekcija laserskih sistema i sigurnosnih funkcija, kao što su blokade i mehanizmi za zaustavljanje u nuždi, takođe su od ključne važnosti.

Zaključak
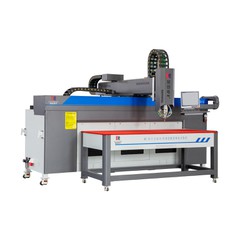
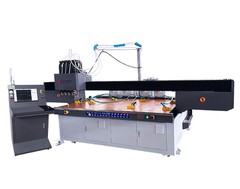
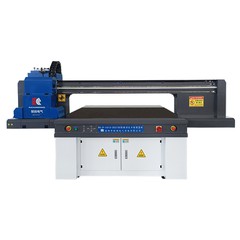
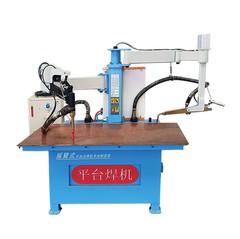
Lasersko rezanje nudi izuzetnu preciznost, svestranost i efikasnost u rezanju materijala. Međutim, izazovi koji se odnose na izbor i kompatibilnost materijala, termičku distorziju, brzinu rezanja, fokus, poravnanje i sigurnost moraju biti pažljivo riješeni kako bi se optimizirao proces laserskog rezanja. Sprovođenjem temeljnog testiranja materijala, optimizacijom parametara rezanja, primjenom odgovarajućih procedura održavanja i određivanjem prioriteta sigurnosnih mjera, proizvođači mogu prevladati ove izazove i maksimizirati prednosti laserskog rezanja. Saradnja sa stručnjacima iz industrije, proizvođačima opreme i dobavljačima materijala ključna je za razvoj učinkovitih strategija i osiguravanje uspješnih operacija laserskog rezanja. Ruichuang je profesionalacProizvođač mašina za lasersko rezanjeu Kini. Imajte profesionalni tim za postprodajne usluge koji će klijentima pružiti 24-satnu online uslugu. Kada budu potrebni, tehničari će biti poslani na lokaciju korisnika u roku od 48-72 sati. Ako želite veleprodajno i masovno prilagođavanje mašina za lasersko rezanje lima po konkurentnim cijenama, dobrodošli da dobijete više informacija iz naše tvornice.
Pošaljite upit